
 EN
Kaixin は、ポリマーパイプラインバルブの研究開発、生産、販売を専門とするハイテク企業です。
プラスチックパイプの定格圧力: 数値の実際の意味
23 °C の PN16 ラインは、70 °C の PN16 ラインではありません。ここでは、エンジニアが化学薬品、めっき、または廃水ラインを承認する前に熱可塑性プラスチックの評価を読み取る方法を示します。
プラントエンジニアは、腐食した金属ラインを PN16 定格の CPVC パイプに交換します。 6 か月後、2 つのフランジ接合部に亀裂が生じ、バルブ本体にヘアラインの亀裂が生じました。仕様から外れているものは何もありませんでした。ラインは単純に 65 °C で動作し、同じ材料が室温で宣伝されている圧力の約 60 パーセントを保持します。
プラスチック製のパイプ、継手、またはバルブに印刷されている圧力定格は参考値です。これは、定義された故障時間曲線に基づいて 23 °C の水で測定され、すでに設計要素が含まれています。プラントの許容作動圧力は、温度、化学物質への曝露、継手のタイプ、サージ、および実行中の最も弱いコンポーネントを補正した数値です。以下のセクションでは、各修正、基礎となる数値の出所、および部品表に署名する前に完了する価値のあるチェックについて説明します。
パイプ、継手、またはバルブの定格が実際に意味するもの
熱可塑性プラスチック製品には 3 つの異なるファミリーのマーキングが付いていますが、それらは同じことを意味するわけではありません。 PN10 や PN16 などの公称圧力値は、GB、DIN、ISO の伝統に基づいています。 SCH 40 や SCH 80 などのスケジュールでは、圧力ではなく壁の厚さを説明します。クラス 150 などのフランジ クラスは、ボルト締めとガスケットのインターフェイスを記述します。ある行をあたかも別の行であるかのように読むことは、過剰に指定されているか、または静かに過小指定されている行の最も一般的なソースです。
| マーキング | それが何を指すのか | 典型的な標準ファミリー | それがあなたに伝えていないこと |
|---|---|---|---|
| PN10、PN16 | 20 ~ 23 °C の水に対する公称圧力 (bar) | GB、DIN、ISO | 使用温度での許容圧力 |
| SCH 40、SCH 80 | 肉厚スケジュール | ASTM、ANSI | 材質や径により変化する圧力能力 |
| クラス150 | フランジの圧力クラスとボルト締めパターン | ANSI、ASME | パイプ壁またはフランジの後ろの継手の定格 |
| DN 50、2インチ | 呼び径 | GB、ISO、ANSI | 肉厚、圧力クラス、フランジ穴あけ加工 |
異なるサプライヤーからのオファーを比較する場合は、2 つの換算が役立ちます。1 bar は 14.5 psi および 0.1 MPa に相当するため、PN10 定格は約 145 psi です。 DN50 パイプは、製造された標準ファミリーに関係なく、2 インチのパイプです。
便利なショートカット データシートに圧力の数値が 1 つだけ示されており、温度の数値が示されていない場合は、それを 23 °C の数値として扱います。競合製品と比較する前に、圧力と温度の曲線を問い合わせてください。
温度は最初に適用する補正です
すべてのポリマーは温まると軟化するため、許容圧力は温度とともに低下します。低下は直線的でも小さくもありません。コールドケミカルサービスの主力製品である PVC-U は、ラインが 60 °C に達すると、室温定格のわずか 40 パーセントを維持します。 CPVC は同じ温度で約 65% を保ちます。 23 °C では紙の上では快適に大きく見えるパイプが、暑い午後には限界に達する可能性があるのはこのためです。
| 材質 | 典型的な最大連続使用温度 | 60 °C での定格保持率を示します | 典型的な義務 |
|---|---|---|---|
| PVC-U (UPVC) | 50~60℃ | 約0.40 | 冷水、希酸、メッキ洗浄ライン |
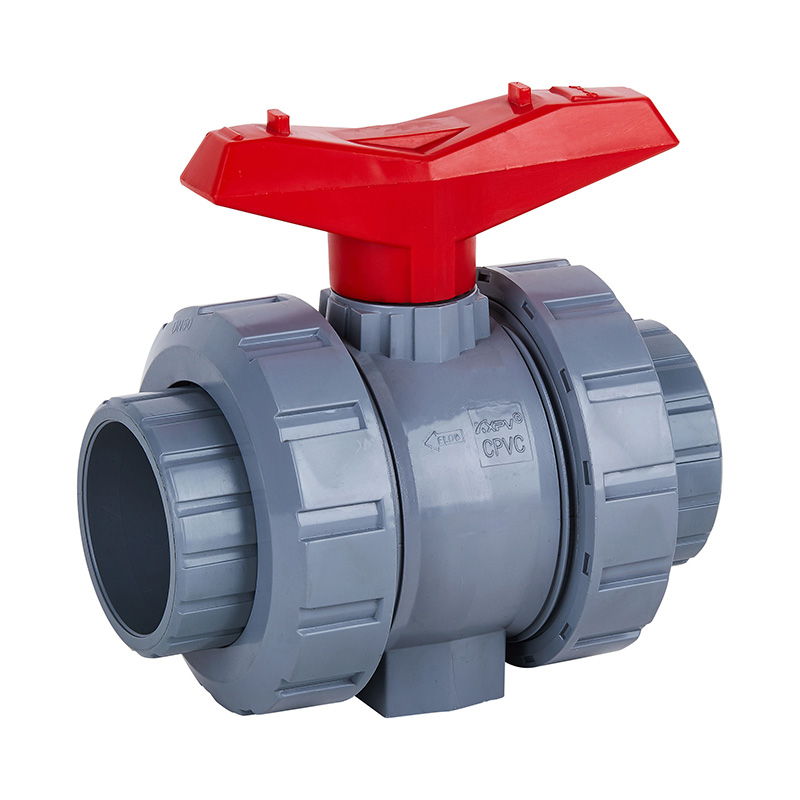
| PVC-C (CPVC) | 95~100℃ | 約0.65 | 高温の腐食性液体、塩素水 |
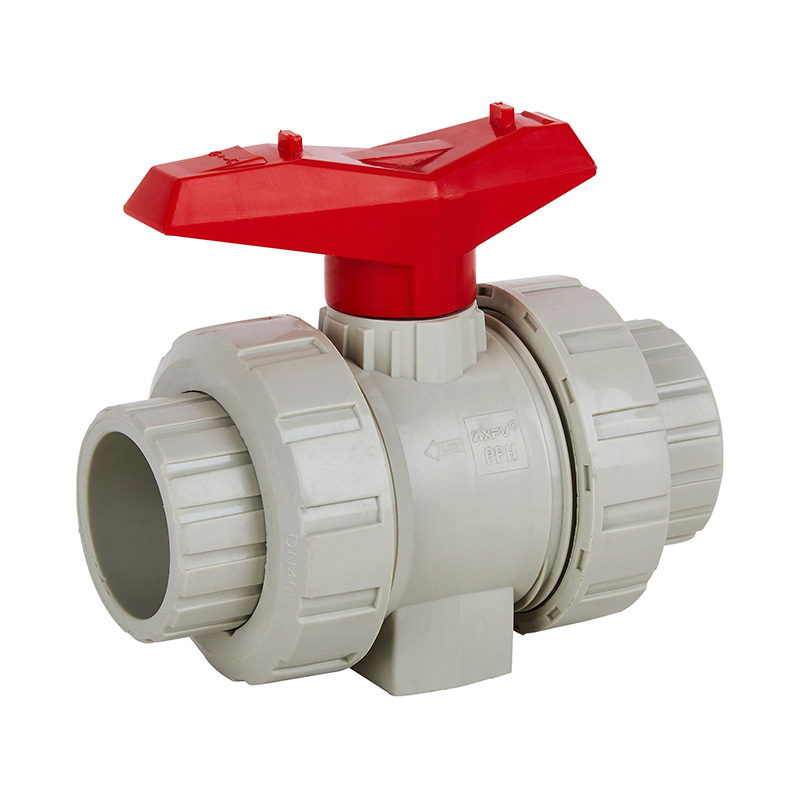
| PPH | 90~100℃ | 約0.60 | 酸、アルカリ、排水、高純度媒体 |
| FRPP | 90~100℃ | 約0.60 | PPH と同様、剛性が高い |
| PVDF | 140~150℃ | 約0.80 | 溶剤、酸化剤、高温での使用 |
実際の例を見ると、その効果が具体的にわかります。 PN16 とマークされた CPVC ラインは、60 °C でおよそ 10.4 bar の基準圧力を提供します (16 掛ける 0.65 として計算されます)。プラント規格に化学サービスの設計要素がさらに追加されている場合は、定格を下げる前ではなく後に適用してください。そうしないと、公表されている数値にすでに組み込まれているマージンが二重に計算されることになります。
よくある罠 バルブと継手のデータシートでは、23 °C の数値のみが引用されていることがよくあります。パイプが 70 °C で定格を下げられ、バルブがそうでない場合、バルブは静かにライン全体の設計限界になります。
材料は温度帯を越えて交換可能ではありません。 PVC-U は通常、コールドおよびウォームの用途に限定されますが、PVC-C、PPH、および PVDF は使用可能な範囲を上方に拡張します。高温腐食サービス向けに、DN15 ~ DN600 の GB サイズで製造された CPVC パイプは、カスタム工具なしでほとんどのプラント要件をカバーします。
数値の背後にある時間基準: HDB、ASTM D1598、および ISO 9080
熱可塑性プラスチックパイプは、一定の圧力では破損しません。内部応力、温度、時間が組み合わさってゆっくりとした亀裂が発生すると失敗します。試験機関は、試験片が破断するまで一定の内圧下に保持することによってこれを把握します。これは ASTM D1598 に記載されている方法であり、結果として生じる破壊点の散布を応力 - 破断曲線に沿ってプロットします。 ASTM D2837 および ISO 9080 は、そのデータが長期静水圧強度 (多くの場合 50 年間の値として引用される) に外挿される方法を定義しています。公表されている圧力定格は長期的な強度の一部であり、通常はその半分です。
定格は、基準温度および基準時間での生存可能なストレスです。どちらかを変更すると、それに応じて数値も変わります。したがって、本当の問題は、評価が何であるかということではなく、自分の条件での評価が何であるかということです。
作業ライン内の圧力は、静水頭だけでなくポンプからも発生します。耐食性プラスチック製遠心ポンプは吐出圧力を数バール加えることができ、その遮断水頭はバルブが閉じたときに下流パイプで観測される最高の数値になります。デューティポイントのみからパイプのサイズを決定すると、排出がブロックされるたびにラインが露出したままになります。これはまさにサージと圧力スパイクが同時に発生するときです。
通常、ジョイント、継手、バルブが実際の制限を設定します
パイプが単一の長さで入荷することはほとんどありません。溶剤接着ソケット、突合せ溶接およびソケット融着ジョイント、ネジ付きアダプター、ボルト締めフランジはすべて圧力エンベロープ内に収まっており、それぞれに独自の効率があります。 PPH または PVDF で適切に溶接された継手は、通常、親パイプと同じくらい強度がありますが、冷間溶接、過熱したビード、またはトルクが不十分なフランジは、実行中に最も弱い部分になります。同じ論理が継手にも当てはまります。同じ公称クラスのレジューシング ティーまたはブラインド フランジは、接続するパイプの壁の厚さを共有できない場合があります。
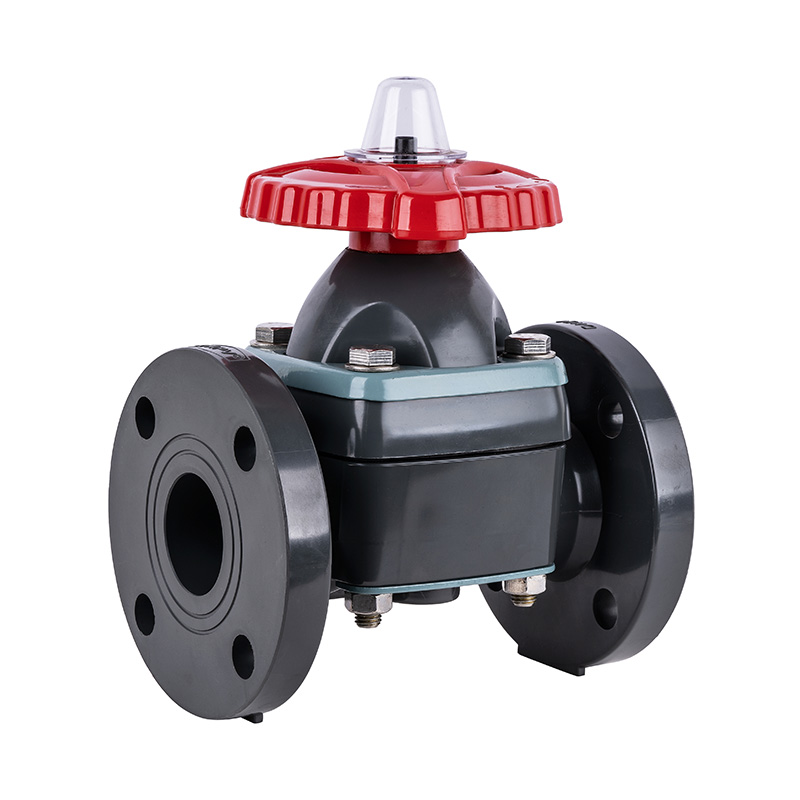
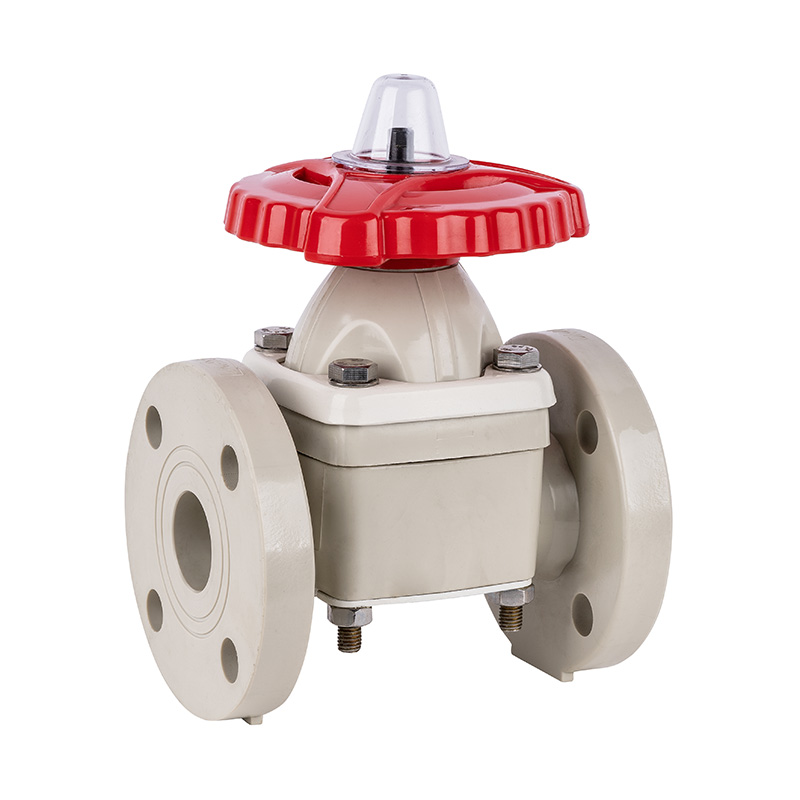
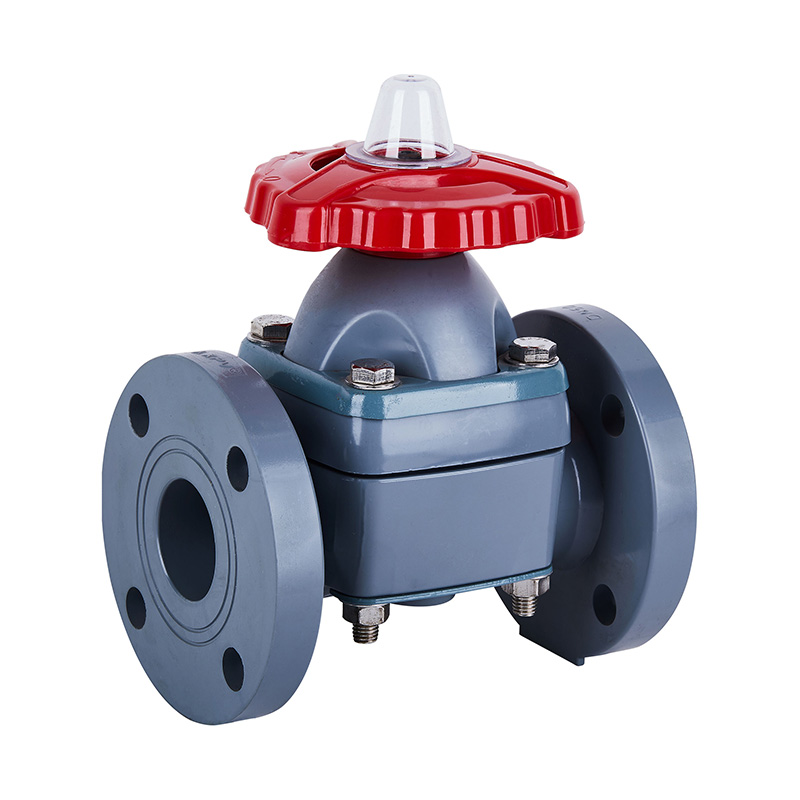
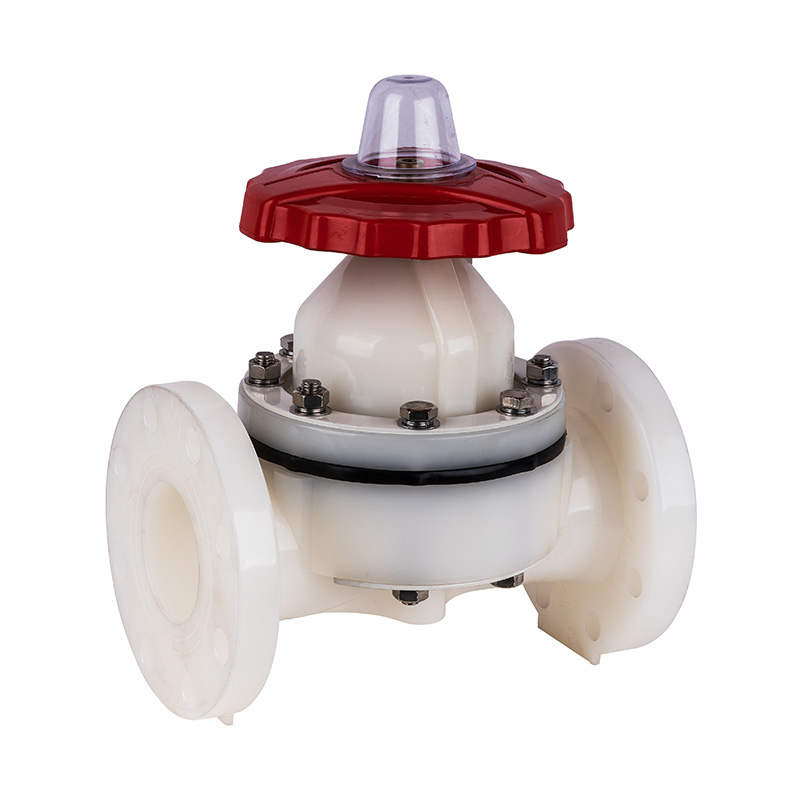
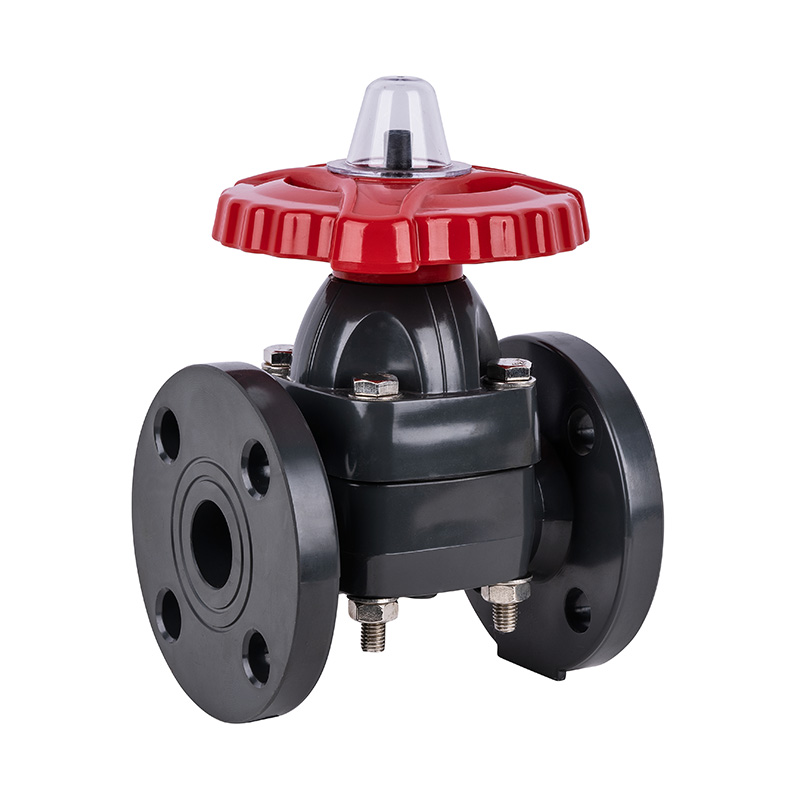
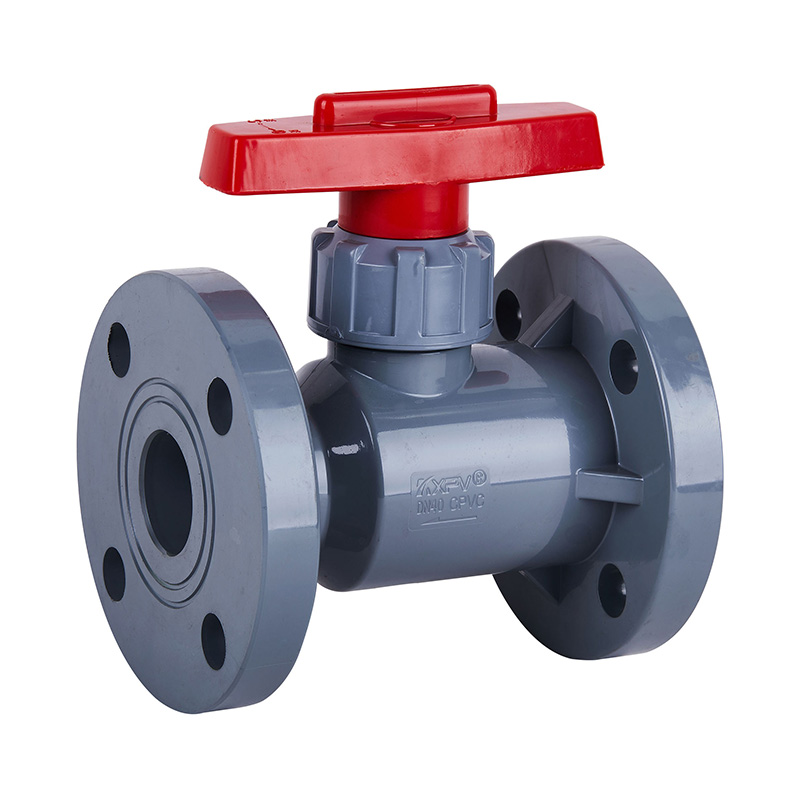
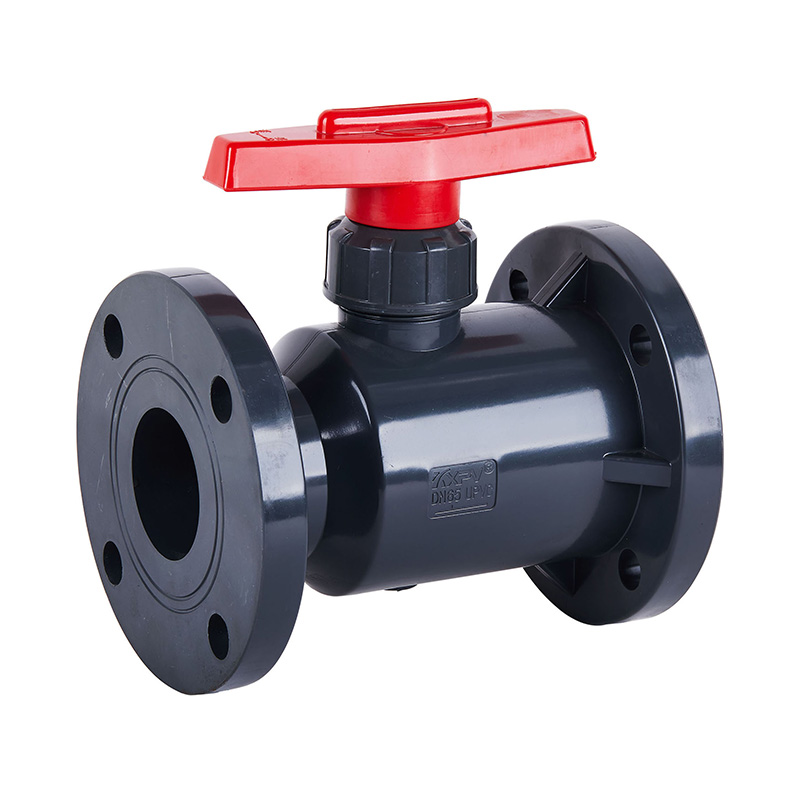
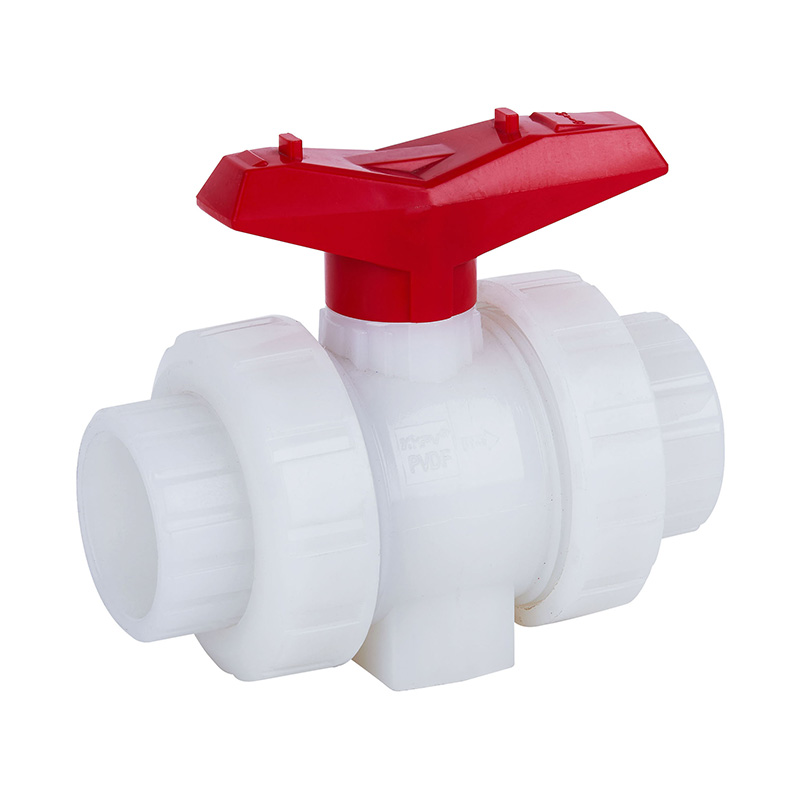
1 つのボディ内に 2 つの評価が存在するため、バルブは個別にチェックする必要があります。シェルの定格はハウジングをカバーし、シートまたはダイヤフラムの定格は閉鎖要素をカバーし、通常はそれより低くなります。ダイヤフラム バルブは、媒体がボディ ライニングとダイヤフラムにのみ接触するため、スラリーや汚染された媒体に対して一般的に選択されます。これにより、ダイヤフラムが実際の圧力上限を設定するコンポーネントにもなります。ここでも温度と圧力は相互作用するため、モデルが仕様で固定される前に、動作温度と圧力範囲が化学バルブの性能と耐用年数にどのような影響を与えるかを検討する価値があります。
フランジの穴あけは、静かな故障ポイントです。同じ呼び径のGBフランジとANSIフランジは自動的に互換性がなく、またJISパターンが異なります。 1 つのラインに標準ファミリを混合したり、ある標準のプラスチック パイプ継手と別の標準のバルブを組み合わせたりすることは、設置時にのみ表面化する購入リスクです。実行全体にわたって 1 つの標準ファミリを保持すると、設計段階ではコストがかからず、後でシャットダウンする必要がなくなります。
明細を承認する前の実用的なチェックリスト
評価の不合格のほとんどは、重大な不備ではなく、文書の不備です。次のシーケンスには 1 時間かかりますが、それらの大部分は阻止されます。
- 通常の動作値だけでなく、洗浄およびスチームサイクルを含む最高使用温度を記録します。
- 単一のカタログ数値ではなく、ライン内のすべての材料の圧力-温度曲線を収集します。
- その温度での公称定格を下げてから、プラント設計係数を使用する場合はそれを適用します。
- 各コンポーネントを個別に確認します: パイプ、継手、ガスケット、バルブシェル、バルブシート。
- 接合方法とその背後にある溶接工や取り付け者の資格を確認してください。
- バルブ閉鎖およびポンプ停止時のサージ許容値を加え、材料の短期強度と比較します。
- 購入全体にわたって、寸法とフランジの穴あけに関して 1 つの標準ファミリを修正します。
経験則 コンポーネントの定格が最高温度で計算された使用圧力の 20% 以内にある場合は、メーカーが書面で確認するまでは未検証として扱ってください。
試運転後にのみ現れる間違い
化学、めっき、廃水プロジェクトでは 3 つのパターンが繰り返されますが、3 つすべてが工場内ではなくデスクで回避可能です。
- ホットラインの定格 23 °C を使用し、接合部から水が漏れ始めたら素材のせいにします。
- パイプを慎重に指定し、バルブ、ガスケット、継手は最低入札者に任せます。
- サージを無視するため、静圧テストに合格したラインは、後で急速に閉じるバルブで不合格になります。
これに注意してください 周囲温度での圧力テストは、設計ではなく接合部を証明します。ラインは 23 °C で通過しても、通常の 70 °C の動作点では過大なストレスがかかる可能性があります。
圧力定格は開始条件であり、プラスチックの固定特性ではありません。公称値を取得し、ラインが実際に示す温度に合わせて補正し、同じエンベロープを共有するジョイントとバルブをチェックして、サージの余地を残します。この順序で作業すると、材料の選択が予測可能になります。PVC-U と CPVC は中程度の範囲、PPH と FRPP は耐薬品性と剛性が重要、PVDF は温度と攻撃的な媒体が他のすべてを排除します。別の順序で作業すると、破損はパイプ自体ではなく、フランジ、ダイヤフラム、または溶接部で発生する傾向があり、請求書が支払われてからかなり時間が経ってから発生します。
 本社: 中国浙江省寧波市北侖区渤海路539号

 +86-18067123177
